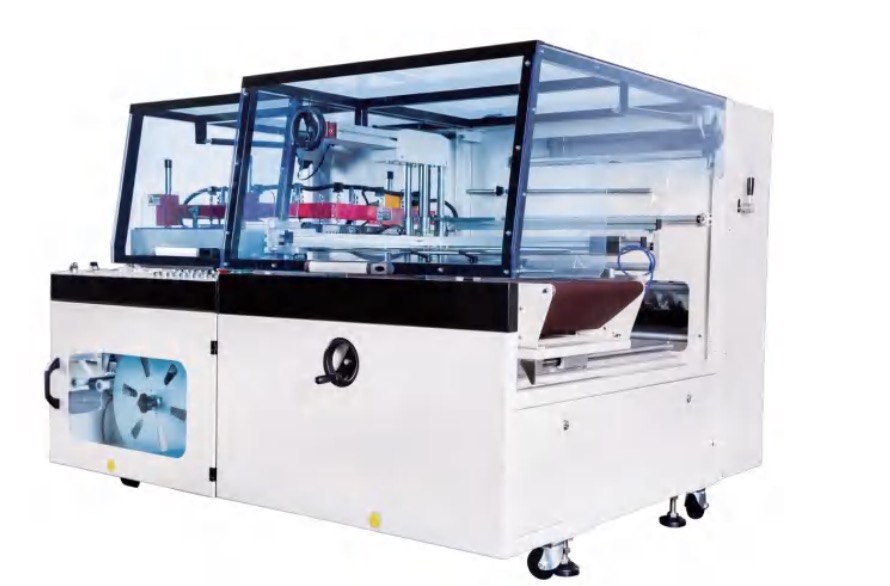
Несоответствующие упаковочные материалы и оборудование ежедневно снижают эффективность вашей работы. Мы часто видим, как операторы производственных линий изо всех сил пытаются поддерживать скорость производства. Они сталкиваются с этими проблемами, потому что их запечатывающие машины не могут правильно обрабатывать современные полимеры. В таких жестких условиях часто возникают слабые уплотнения, частая замена проводов и неожиданные узкие места на производстве. Полиолефин (POF) служит отраслевым стандартом для безопасной термоусадочной упаковки высокой прозрачности. Однако его производительность полностью зависит от конкретной конфигурации уплотнительного оборудования. Мы создали это всеобъемлющее руководство, чтобы предоставить менеджерам по операциям и закупкам весьма практичную, основанную на фактических данных систему оценки. Вы узнаете, как привести параметры вашего оборудования в соответствие с современными требованиями к материалам. Эти знания помогут вам немедленно минимизировать риски внедрения. Это также дает вам возможность обеспечить надежную и герметичную упаковку для каждой партии продукции.
Ключевые выводы
- Конструкция центрального сгиба имеет решающее значение: для эффективной однопроходной загрузки и запечатывания для запечатывающих устройств L-образной планки требуется термоусадочная пленка POF с центральным сгибом.
- Материал проволоки определяет успех: оптимальная совместимость герметика из термоусадочной пленки POF зависит от соответствия толщины пленки правильному герметизирующему элементу (например, лезвиям с тефлоновым покрытием или специальной нихромовой проволоке) для предотвращения накопления углерода.
- ПВХ против POF. Реалии: Переход с ПВХ на POF требует повторной калибровки температуры; POF требует более узкого и точного теплового окна, но исключает коррозионный износ оборудования.
- Тестирование является обязательным. Никогда не делайте оптовые закупки без контролируемого пилотного запуска, оценивающего время выдержки, прочность уплотнения и интеграцию термоусадочного туннеля. Толщина
Понимание факторов совместимости герметиков с термоусадочной пленкой POF
Термическая динамика современных полимеров и устаревших упаковочных материалов сильно различается. Полиолефин реагирует на приложенное тепло гораздо быстрее, чем традиционный ПВХ. Для достижения прочных герметичных уплотнений требуется очень стабильный и узкий температурный диапазон. Если температура щек колеблется, операторы сразу же сталкиваются с частыми прожогами. Они также могут столкнуться со слабыми суставами, которые раздвигаются во время транспортировки. Чтобы избежать этих дефектов, необходимо поддерживать термическую стабильность.
Механическое выравнивание имеет огромное значение для успеха эксплуатации. Станки для резки под прямым углом зависят от конкретной геометрии материала и позволяют эффективно герметизировать изделия. Они строго требуют конфигурации разворота. Материал поставляется уже сложенным пополам на подающем рулоне. Вы просто вставляете изделие между верхним и нижним слоями. Затем машина одновременно разрезает и сплавляет открытые края. Это единственное движение значительно повышает производительность.
Толщина пленки напрямую определяет необходимую продолжительность теплового воздействия. Более тяжелые калибры требуют более длительного времени контакта с губками. Им нужно дополнительное время, чтобы полностью соединить несколько слоев. Более легкие манометры быстро плавятся. Слишком большое время выдержки на тонких пленках приводит к неряшливым, волокнистым краям. Мы полагаемся на строгое соотношение размеров и времени для стандартизации производственных установок.
Таблица: Калибр пленки ПОФ в сравнении с рекомендациями по относительному времени выдержки
| пленки | (микроны) | Относительное время выдержки | Общий |
| 45 Калибр | 11.4 | Очень короткий | Легкие розничные товары, косметика |
| 60 Калибр | 15.2 | Короткий | Хлебобулочные изделия, мелкая печатная продукция |
| 75 Калибр | 19.0 | Середина | Коробки с программным обеспечением, стандартные потребительские товары |
| 100 Калибр | 25.4 | Длинный | Тяжелое оборудование, комплекты товаров в нескольких упаковках |

Ключевые критерии оценки эффективности L-образного герметика
Конфигурации уплотнительных элементов
Вы должны оценить различные режущие элементы в зависимости от ожидаемого объема. Круглые горячие проволоки обеспечивают базовую функциональность для небольших объемов печати. Тем не менее, они борются с постоянным интенсивным использованием. Плоские ленточные провода более широко распределяют тепло по материалу. Микроножи с тефлоновым покрытием обеспечивают высочайшую производительность в промышленных условиях. Они аккуратно разрезают полимеры, не расплавляя излишки материала. Для установления настоящей совместимости с термоусадочной пленкой POF обычно требуются эти усовершенствованные микроножи. Они активно предотвращают накопление липких остатков полимера во время длительных смен.
Контроль тепла и давление челюсти
Цифровые пропорционально-интегрально-дифференциальные (ПИД) регуляторы значительно превосходят базовые аналоговые регуляторы. ПИД-регуляторы постоянно контролируют и регулируют температуру щеки. Они поддерживают точное тепловое окно, необходимое для чувствительных полимеров. Аналоговые системы часто дрейфуют со временем. Этот медленный дрейф приводит к непоследовательному сокращению одной партии.
Давление зажимов играет не менее важную роль в обеспечении целостности упаковки. Верхняя и нижняя челюсти должны соприкасаться равномерно по всей длине. Если силиконовая подкладка изнашивается неравномерно, давление падает в определенных местах. Неравномерное давление создает «волосы ангела». Эти тонкие нити расплавленного пластика ставят под угрозу безопасность упаковки. Они также выглядят крайне непрофессионально на полках магазинов.
Интеграция с термоусадочными туннелями
Режущая челюсть завершает только первый этап процесса. Затем конвейер передает только что упакованный продукт в термоусадочный туннель. Туннельный воздушный поток существенно влияет на конечную скорость усадки. Вам необходима сбалансированная конвекция для равномерного удаления воздуха из упаковки. Если при передаче изделие подпрыгнет, свежие швы могут разорваться. Мы рекомендуем точно подбирать скорости конвейера, чтобы избежать резких рывков.
Отраслевые стандарты соответствия и применения
Прямой контакт с пищевыми продуктами требует строгого соблюдения строгих протоколов безопасности. FDA регулирует материалы, касающиеся расходных материалов. Выбранный вами герметик L-образной формы должен идеально обрабатывать утвержденные материалы. Он должен аккуратно разрезать пленку, не выделяя вредных токсичных паров. Он никогда не должен оставлять крошечные частицы на уплотнении, безопасном для пищевых продуктов. Даже микроскопическое загрязнение нарушает строгие стандарты соответствия.
Визуальная оптика обеспечивает успех продукции в розничной торговле. Оптимальные настройки машины предотвращают образование «собачьих ушей» в углах. Собачьи уши возникают, когда лишний пластик не сжимается. Они мешают сканированию штрих-кода и выглядят неряшливо. Правильно откалиброванное оборудование обеспечивает высокую четкость и яркость презентаций. Потребители интуитивно приравнивают чистую, плотную упаковку к превосходному качеству продукции.
Ожидания в отношении скорости полностью меняют требования к вашей технике. Ручные системы очень хорошо работают для бутиков или небольших объемов продаж. Полуавтоматические модели справляются с умеренными объемами, но во многом зависят от последовательности оператора. Полностью автоматические системы требуют высочайшего уровня совместимости компонентов. Они бегают на экстремальных скоростях. При скорости 40 упаковок в минуту даже незначительные температурные отклонения приводят к образованию огромных куч металлолома.
Общие риски внедрения и устранение неполадок
Даже самые продвинутые настройки иногда сталкиваются с трудностями во время реализации. Мы можем решить эти проблемы, непосредственно изучив механические причины.
- риск применения 1: Накопление углерода и дым. Вероятно, ваша машина перегревается для конкретного калибра материала. Расплавленный полимер прилипает к режущему элементу и мгновенно сгорает. Чтобы предотвратить такое прилипание, вам следует регулярно заменять тефлоновую ленту. Альтернативно, полностью переключите режущий механизм на прочный микронож.
- Риск 2: Слабые или расщепляющиеся уплотнения. Недостаточное время выдержки обычно вызывает этот досадный дефект. Неравномерное давление челюсти также играет важную роль. Операторы часто ускоряют ручное запечатывание, чтобы работать быстрее. Вы должны внедрить стандартизированные контрольные списки калибровки оператора. Убедитесь, что ваши рабочие удерживают челюсть закрытой в течение всего необходимого цикла.
- Риск 3: Складки и неполная усадка. Плохая микроперфорация задерживает окружающий воздух внутри упаковки. Захваченные воздушные шары бурно раздуваются внутри духовки. Убедитесь, что в вашей системе имеется встроенный высокофункциональный перфоратор с вращающимся колесом. Перфоратор проделывает крошечные стратегические отверстия в материале непосредственно перед тем, как он попадает в тепловую камеру.
Как составить короткий список и проверить настройку (следующие шаги)
Вы должны начать с тщательной проверки вашего текущего оборудования. Немедленно определите, имеет ли ваше существующее оборудование необходимую термическую точность. Проверьте точный тип проволоки, установленной на зажиме. Убедитесь, что силиконовые прокладки остаются плоскими и упругими. Вы должны подтвердить эти данные перед переходом на современные полимеры.
Затем внедрите строгую структуру пилотного тестирования. Никогда не приобретайте материалы оптом, не проверив их предварительно. Внимательно выполните следующие последовательные шаги проверки:
- Закажите образцы термоусадочной пленки POF с центральным сгибом различных размеров.
- Пропустите структурированную тестовую партию из 50 единиц на вашей производственной линии.
- Запишите точные настройки температуры, скорости конвейера и используемое время выдержки.
- Проведите стресс-тест готовых швов с помощью испытаний на падение и агрессивных ручных испытаний на растяжение.
Наконец, на этом этапе во многом полагайтесь на поддержку поставщиков. Выбирайте партнеров-поставщиков, которые активно предлагают глубокие технические консультации. Они должны помочь вам заранее откалибровать вашу машину. Избегайте транзакционных продавцов товаров, которые исчезают после доставки поддонов. Экспертная техническая поддержка решает вопросы калибровки за считанные минуты, а не дни.
Заключение
Полиолефиновые и прямоугольные отрезные станки образуют высокоэффективную производственную комбинацию. Однако необходимо идеально согласовать температурные настройки, типы проводов и калибры материалов. Правильное выравнивание предотвращает непредвиденные задержки производства и полностью устраняет неприглядные дефекты упаковки. Структурированный, основанный на фактических данных подход к аудиту оборудования активно защищает целостность вашей производственной линии.
Мы рекомендуем вам проверить эти параметры на собственном полу. Запросите рулон образца материала сегодня, чтобы начать пилотное испытание. Запланируйте подробную консультацию по совместимости с нашим техническим отделом продаж. Они с радостью помогут вам проверить настройку вашего конкретного оборудования и оптимизировать ежедневную производительность.
Часто задаваемые вопросы
Вопрос: Могу ли я использовать термоусадочную пленку POF на машине, которая ранее использовалась для ПВХ?
О: Да, но сначала вам необходимо тщательно очистить пломбировочную проволоку. Также необходимо полностью заменить тефлоновую ленту. Тщательно откалибруйте настройки температуры, поскольку эти материалы имеют совершенно разные точки плавления. ПВХ работает намного прохладнее. Адаптация к полиолефину требует немедленного тестирования, чтобы избежать возгорания.
Вопрос: Какой манометр POF лучше всего подходит для ручного запайщика L-образной планки?
О: Обычно для ручных операций мы рекомендуем калибр от 60 до 75. Более толстые пленки требуют более постоянного и равномерного давления, чем ручной оператор может надежно обеспечить в течение длинной смены. Более легкие манометры быстро перегорают. Они снижают утомляемость оператора, сохраняя при этом превосходную безопасность упаковки.
Вопрос: Почему мой герметик L-образной формы оставляет на POF-пленке нити «волосы ангела»?
Ответ: Эта распространенная проблема обычно указывает на то, что сварочная проволока недостаточно горячая. Это также происходит, если оператор слишком быстро открывает челюсть до завершения резки. Изношенные режущие поверхности или поврежденная тефлоновая лента часто становятся причиной плавления крошечных струн.
Вопрос: Требуется ли для пленки POF с центральным сгибом специальная стойка для размотки?
Ответ: Стандартные герметики обычно оснащены встроенными разделителями пленки. Однако вы должны убедиться, что размоточная стойка идеально совпадает с шириной материала. Правильное выравнивание предотвращает неравномерную подачу. В противном случае неравномерная подача приводит к перекосу резов и потере материала в каждом цикле.